Hule Viton
Hule Viton (FKM) para aplicaciones de alta temperatura, resistencia química y sellado crítico.
Explorar¿Materiales que fallan ante ácidos, bases o solventes? Ofrecemos soluciones de hule especializado para juntas de reactores, sellos de tuberías, recubrimientos de tanques y membranas de piletas. Resistencia a ácidos, bases y solventes. ¡Cotice hoy!
En el sector químico y petroquímico, los materiales están expuestos constantemente a agentes químicos agresivos, altas temperaturas y presiones extremas. Los productos de hule EVEREST® están formulados específicamente para resistir estas condiciones críticas.
Capacidad para soportar exposición continua a ácidos, bases, solventes y productos químicos agresivos.
Mantiene propiedades físicas y químicas en rangos extremos de temperatura (-40°C a +200°C).
Fabricados con compuestos de nitrilo de alta calidad para aplicaciones petroquímicas
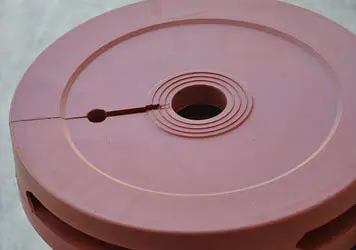
Limpiatubos (pipewipers) de nitrilo para limpieza mecánica
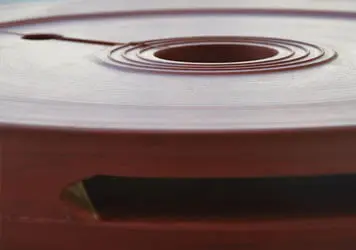
Resistencia superior a hidrocarburos y aceites
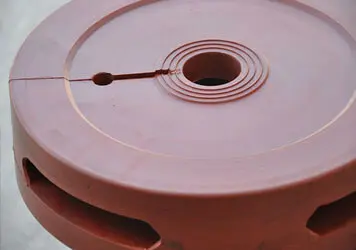
Fabricación con compuestos de nitrilo de alta calidad
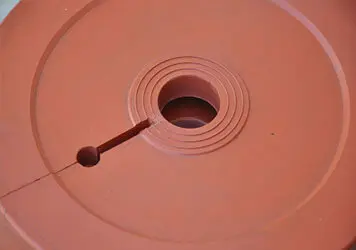
Disponibles en diversos tamaños y configuraciones
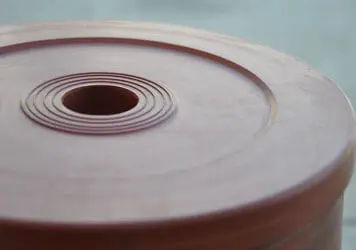
Instalación en sistemas de tuberías industriales
Soluciones especializadas para cada proceso químico
Juntas de hule especial para reactores químicos, autoclaves y equipos de proceso a alta presión.
Sellos y empaques para sistemas de tuberías que transportan productos químicos corrosivos.
Recubrimientos de hule para tanques de almacenamiento de productos químicos y petroquímicos.
Membranas de hule para piletas de tratamiento, contención y procesos químicos.
Componentes de hule para bombas químicas: diafragmas, válvulas, impulsores.
Pisos y tapetes de hule para áreas de trabajo con riesgo de derrames químicos.
Compatibilidad con diferentes familias de productos químicos
| Familia Química | Ejemplos | Resistencia EVEREST® |
|---|---|---|
| Ácidos Inorgánicos | Ácido sulfúrico, clorhídrico, nítrico | Alta Resistencia |
| Ácidos Orgánicos | Acético, fórmico, cítrico | Excelente |
| Bases y Álcalis | Hidróxido de sodio, potasio, amonio | Alta Resistencia |
| Solventes Orgánicos | Acetona, tolueno, metanol | Moderada a Alta |
| Aceites y Grasas | Aceites minerales, vegetales, animales | Excelente |
| Hidrocarburos | Gasolina, diesel, petróleo crudo | Excelente |
Minimiza riesgos de fugas y contaminación en procesos químicos críticos.
Mayor durabilidad significa menos mantenimiento y paradas no programadas.
Menor frecuencia de reemplazo y reducción de costos por contaminación cruzada.
Cumple con estándares internacionales para materiales en contacto con químicos.
Soluciones de hule diseñadas para la industria química
| Producto | Aplicación Típica | Beneficio Principal |
|---|---|---|
| Juntas Químicas | Reactores, autoclaves, equipos de proceso | Resistencia química y térmica |
| Sellos para Tuberías | Sistemas de transporte de químicos | Estanqueidad y compatibilidad |
| Recubrimientos | Tanques, piletas, superficies de contacto | Protección anti-corrosiva |
| Diafragmas | Bombas químicas, válvulas | Resistencia a fatiga y químicos |
| Membranas | Contención, tratamiento de efluentes | Impermeabilidad química |
| Pisos de Seguridad | Áreas de proceso y laboratorios | Protección y fácil limpieza |
¿Tiene dudas sobre las soluciones de hule para el sector químico y petroquímico? Hemos reunido las preguntas más comunes para ayudarle a elegir la mejor opción para su proceso.
Para resistencia a ácidos y bases, los compuestos más recomendados son:
La selección final depende de la concentración, temperatura y tiempo de exposición.
Para hidrocarburos y aceites, los compuestos más adecuados son:
Para los limpiatubos (pipewipers) usamos nitrilo de alta calidad por su excelente resistencia a hidrocarburos.
El rango de temperatura depende del compuesto seleccionado:
Sí. Fabricamos limpiatubos (pipewipers) a medida según:
Contáctenos para una cotización personalizada.
Nuestros productos cuentan con certificaciones clave para la industria química:
Sí. En Grupo Everest ofrecemos:
Contáctenos para una evaluación técnica sin costo.
Hule Viton (FKM) para aplicaciones de alta temperatura, resistencia química y sellado crítico.
ExplorarHule Nitrilo con excelente resistencia a aceites, grasas y combustibles para aplicaciones industriales.
ExplorarFFKM para aplicaciones de máxima resistencia química, térmica y sellado crítico.
ExplorarEn Grupo Everest contamos con soluciones de hule específicas para cada requerimiento químico. Asesoría técnica especializada en compatibilidad de materiales. ¡Cotice en 24 hrs!